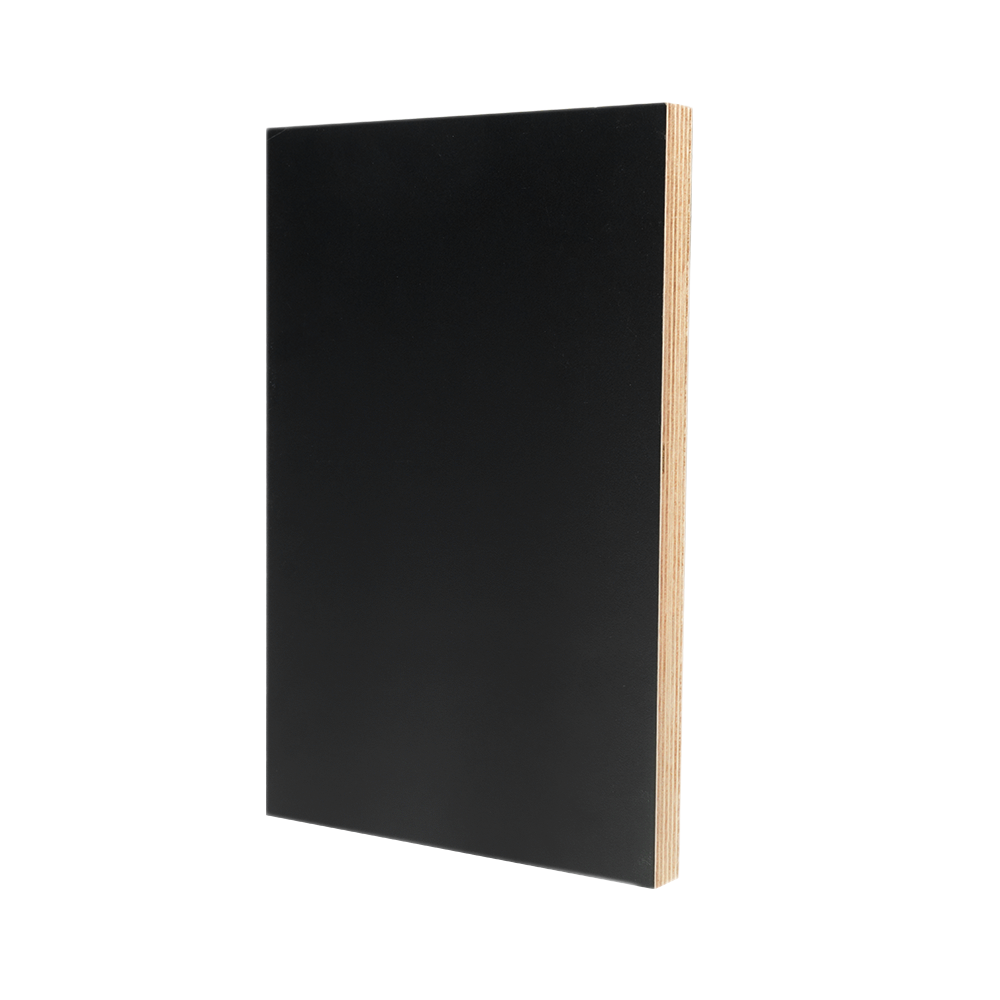
Jaka jest różnica między sklejką a fornirem? Sklejka to panel konstrukcyjny składający się z kilku cienkich warstw drewna sklejonych ze sobą o naprzemiennych kierunkach słojów, natomiast fornir to pojedynczy cienki plaster drewna, zwykle o grubości od 0,3 mm do 0,6 mm, nakładany jako dekoracyjna powłoka. Czy drewno fornirowane to prawdziwe drewno? Tak. Powierzchnia fornirowana to prawdziwe drewno wycięte z kłody, a po połączeniu z rdzeniem ze sklejki powstaje fornirowana sklejka brzozowa, panel wykonany z drewna od warstwy wierzchniej do rdzenia.
Sklejka jest konstrukcyjnym materiałem arkuszowym. Z kłód odrywa się cienkie warstwy zwane sklejkami, suszy, skleja i prasuje tak, aby słoje każdej warstwy przebiegały pod kątem prostym do sąsiadujących ze sobą warstw. To poprzeczne opasanie rozkłada naprężenia w obu kierunkach, dlatego sklejka jest odporna na pękanie, dobrze trzyma wkręty i pozostaje płaska znacznie lepiej niż deska wycięta z pojedynczej deski.
Fornir to cienki arkusz prawdziwego drewna wytwarzany przez cięcie lub obieranie kłody. Sam w sobie nie przenosi żadnego znaczącego obciążenia. Jego zadaniem jest nadanie ziarnistości, koloru i wyglądu wybranego gatunku na powierzchni, podczas gdy bardziej stabilne i ekonomiczne podłoże pod spodem wykonuje pracę strukturalną.
Drewno fornirowane to kompozyt, w którym fornir z prawdziwego drewna jest laminowany z płytą rdzeniową. Jeśli rdzeń stanowi sklejka, każda warstwa panelu jest produktem drewnianym. Kiedy rdzeń jest panelem z włókien lub cząstek, powierzchnia nadal jest prawdziwym drewnem, ale wnętrze jest materiałem odtworzonym. Jakość rdzenia odróżnia panel premium od przeciętnego.
Najprostszym sposobem zrozumienia różnicy między sklejką a fornirem jest spojrzenie na krawędź panelu. Na krawędzi sklejki widać stos cienkich linii, każda z nich stanowi osobną warstwę. Fornir natomiast jest tak cienki, że sam w sobie mógłby się zwinąć, popękać i rozerwać, gdyby spróbować użyć go jako deski. Te dwa materiały nie są konkurentami. Jedna to element konstrukcyjny, a druga to warstwa wykończeniowa.
Każda warstwa sklejki sama w sobie jest formą forniru, ponieważ jest to cienki arkusz drewna obranego z kłody. Rozróżnienie w języku potocznym wynika z celu. Warstwy wewnątrz panelu nazywane są fornirami rdzeniowymi i są wybierane ze względu na wytrzymałość, jednolitą grubość i opłacalność. Najbardziej zewnętrzna warstwa panelu dekoracyjnego nazywana jest fornirem wierzchnim i wybierana jest ze względu na wygląd, rysunek słojów i konsystencję koloru. Zrozumienie tego nakładania się wyjaśnia wiele nieporozumień wokół pytania, jaka jest różnica między sklejką a fornirem.
| Atrybut | Sklejka | Fornir |
|---|---|---|
| Formularz | Sztywny arkusz wielowarstwowy | Cienka, elastyczna płyta drewniana |
| Podstawowy cel | Konstrukcja, stabilność, mocowanie | Wygląd powierzchni i ochrona |
| Układ ziaren | Naprzemiennie pod kątem 90 stopni, warstwa po warstwie | Jeden ciągły kierunek włókien na liść |
| Można używać samodzielnie | Tak, jako panel | Nie, potrzebuje podłoża |
| Trzymanie śruby | Dobre, szczególnie na twarzy i krawędziach | Żadne samo w sobie |
| Typowa grubość | 3 mm do 40 mm | 0,3 mm do 3 mm, liście dekoracyjne przeważnie poniżej 1 mm |
| Reakcja na wilgoć | Mały ruch w płaszczyźnie panelu | Porusza się wraz z podłożem, do którego jest przyczepiony |
| Podejście naprawcze | Wypełnij, załataj, ponownie obrysuj | Załataj pasującym liściem lub wymień twarz |
Kiedy ludzie pytają, czy drewno fornirowane jest prawdziwym drewnem, zwykle obawiają się, że na powierzchni znajduje się nadrukowany obraz drewna. Ta obawa jest uzasadniona, ponieważ na rynku paneli dostępnych jest kilka technologii powierzchni, które z daleka wyglądają podobnie. Prawdziwy fornir wycinany jest z kłody, dzięki czemu zawiera naturalne nierówności drewna: pory, promienie rdzeniowe, mineralne smugi i subtelne przesunięcia kolorów. Zadrukowana folia powtarza ten sam wzór w regularnych odstępach czasu i nie ma głębi.
Odpowiedzią na pytanie jest drewno fornirowane. Prawdziwe drewno zależy zatem od tego, co siedzi na powierzchni. Jeśli jest to pokrojony lub obrany liść drewna, odpowiedź brzmi: tak. Jeśli jest to arkusz papieru lub plastiku z nadrukiem drewna, odpowiedź brzmi: nie. Odpowiedzialny producent podaje gatunek lica, metodę cięcia i grubość lica w karcie specyfikacji, więc pytania nie trzeba zgadywać.
Przesuwaj okiem po kilku arkuszach. Prawdziwy fornir nigdy nie powtarza się dokładnie. Na drukowanych powierzchniach ciągle pojawia się ten sam węzeł lub wir.
Na krawędzi bez pasów prawdziwy fornir ma delikatną brązową lub brązową linię znajdującą się na górze rdzenia. Zadrukowana folia wygląda jak cienka plastikowa powłoka o płaskim kolorze.
Przejedź paznokciem po powierzchni. Drewno o otwartych porach ma maleńkie rowki podążające za słojami. Zadrukowane powierzchnie są gładkie lub mają wytłoczoną teksturę, która nie pokrywa się ze wzorem.
Wiele paneli ma z tyłu fornir równoważący. Jeśli na odwrocie również widnieje liść prawdziwego drewna, nawet bardziej gładki, to panel został zbudowany jako właściwa konstrukcja fornirowana.
| Typ powierzchni | Czy to prawdziwe drewno? | Widoczne cechy |
|---|---|---|
| Fornir cięty | Tak | Naturalna odmiana, otwarte pory, możliwość szlifowania i odnawiania |
| Fornir obwodowo skrawany | Tak | Szerokie, płynne słoje katedralne, powszechne na twarzach brzozowych |
| Deska z litego drewna | Tak | Drewno o pełnej grubości, może się zatapiać lub przesuwać na całej szerokości |
| Zadrukowany papier lub folia | Nie | Powtarzający się wzór, jednolity kolor, nie nadaje się do głębokiego szlifowania |
| Wysokociśnieniowy laminat dekoracyjny | Nie | W dotyku twardy plastik, wzór nadrukowany pod przezroczystą warstwą |
Metoda cięcia wpływa na wszystko, co klient widzi na fornirowanej sklejce brzozowej: wzór słojów, szerokość arkusza, jednolitość koloru i koszt. Każda metoda traktuje dziennik inaczej i każda daje rozpoznawalny wygląd. Znajomość tych metod pomaga wyjaśnić, dlaczego dwa panele tego samego gatunku mogą wyglądać zupełnie inaczej.
Kłoda obraca się w stronę długiego ostrza, podobnie jak rozwijanie rolki ręcznika papierowego. W ten sposób powstają szerokie, ciągłe arkusze z odważnym, przypominającym płomień wzorem katedry. Jest to najbardziej skuteczna metoda i jest szeroko stosowana do lic brzozowych i wewnętrznych warstw sklejki.
Pół kłody dociska się do ostrza, które porusza się w górę i w dół. Cięcie przebiega przez słoje i tworzy figurę katedry o bardziej uporządkowanym, powtarzalnym układzie niż cięcie rotacyjne. Jest to ulubiony materiał do drzwi meblowych i paneli ściennych.
Kłoda jest dzielona na ćwiartki, a ostrze przecina słoje pod kątem, tworząc prosty, równy pasek. Gatunki z wydatnymi promieniami, takie jak dąb, ujawniają efekt płatków. Wąskie liście są powszechne, dlatego panele są składane z kilku pasków.
Ostrze podąża za promieniem kłody pod niewielkim kątem, co tworzy zwarte, liniowe słoje z bardzo małą figurą katedralną. Wybiera się go, gdy potrzebna jest spokojna, architektoniczna powierzchnia, taka jak ciągła okładzina ścienna lub minimalistyczne fronty szafek.
Brzoza to twarde drewno o delikatnej fakturze, o bladej, kremowej barwie i zwartych, równych słojach. Te cechy wyjaśniają, dlaczego fornirowana sklejka brzozowa jest tak popularna we współczesnych wnętrzach. Drewno łuszczy się czysto, tworząc cienkie, jednolite warstwy, równomiernie wchłania klej i szlifuje, aby uzyskać gładką powierzchnię, która akceptuje przezroczyste wykończenia bez mocnego zabarwienia. Rdzeń brzozowy ma również przyjemny wygląd krawędzi, ponieważ wiele cienkich warstw tworzy warstwową linię, którą projektanci często pozostawiają odkrytą.
Typowa gęstość dla sklejka brzozowa mieści się w przedziale od 640 do 700 kg na metr sześcienny, co plasuje go w przedziale średnio-ciężkim wśród materiałów panelowych. Ta gęstość przyczynia się do trzymania wkrętów i zapewnia czyste prowadzenie, co doceniają operatorzy maszyn CNC. Ponieważ warstwy są cienkie i jednolite, w rdzeniu znajduje się niewiele pustych przestrzeni, dzięki czemu krawędzie cięcia wyglądają spójnie od pierwszego do ostatniego arkusza.
| Własność | Fornired Birch Plywood reference value |
|---|---|
| Gatunki twarzy | Brzoza, lub wybrany gatunek dekoracyjny np. dąb, orzech, jesion czy klon |
| Konstrukcja rdzenia | Warstwy całkowicie brzozowe lub połączenie brzozy i topoli |
| Typowa gęstość | 640 do 700 kg/m3 dla rdzenia całkowicie brzozowego |
| Standardowe rozmiary arkuszy | 1220 x 2440 mm, 1250 x 2500 mm, 1525 x 3050 mm |
| Zakres grubości | 3 mm do 40 mm, most often 6, 9, 12, 15, 18 and 25 mm |
| Wilgotność w momencie wysyłki | 6% do 12% |
| Typowe rodzaje klejów | Odporne na wilgoć wnętrze lub odporne na gotowanie spoiwo zewnętrzne |
| Stan powierzchni | Wyszlifowana powierzchnia, gotowa do lakierowania, oleju lub bejcy |
Wybór grubości jest jedną z pierwszych decyzji w każdym projekcie. Poniższa tabela łączy typowe grubości z liczbą warstw i wagą pełnej blachy o wymiarach 1220 x 2440 mm, obliczoną przy gęstości 680 kg na metr sześcienny. Waga ma znaczenie przy obsłudze, wyborze sprzętu i wysyłce, dlatego warto przeczytać te liczby przed sporządzeniem listy cięć.
| Nieminal thickness | Typowa liczba warstw | Powszechne zastosowanie |
|---|---|---|
| 6 mm | 5 warstw | Tyły szafek, dna szuflad, laminowanie gięte |
| 9 mm | 7 warstw | Przegrody lekkie, panele wewnętrzne, obudowy głośników |
| 12 mm | 9 warstw | Boki szuflad, małe półki, wyposażenie ekspozycyjne |
| 15 mm | 11 warstw | Korpusy szaf, meblościanki |
| 18 mm | 13 warstw | Szafki kuchenne, regały, ramy meblowe |
| 25 mm | 17 do 19 warstw | Blaty warsztatowe, ciężkie regały, stolarka konstrukcyjna |
Gdy panel staje się grubszy, jego waga wzrasta wprost proporcjonalnie, ale jego odporność na zginanie rośnie znacznie szybciej. W prostej teorii belek sztywność zginania rośnie wraz z sześcianem grubości. Półka wykonana ze sklejki brzozowej fornirowanej o grubości 18 mm jest zatem około 27 razy sztywniejsza niż ta sama półka wykonana z panelu o grubości 6 mm, a waży tylko trzy razy więcej. Poniższy wykres liniowy przedstawia oba wskaźniki w zależności od grubości, przyjmując 6 mm jako początkowe odniesienie 1,0.
Wartości są teoretycznymi wskaźnikami opartymi na grubości sześciennej w celu uzyskania sztywności i grubości w przypadku masy. Prawdziwe panele różnią się w zależności od gatunku, linii kleju i układu warstw.
Ta zależność wyjaśnia wspólną zasadę projektowania. Kiedy długa półka opada, najtańszym rozwiązaniem nie jest cięższa krawędź, ale niewielkie zwiększenie jej grubości lub szyna wzdłuż przedniej krawędzi. Zmiana z 15 mm na 18 mm zwiększa sztywność o około 70 procent, jednocześnie zwiększając masę jedynie o 20 procent.
Klasyfikacja licowa opisuje stopień czystości i jednolitości widocznego forniru. Gatunki różnią się w zależności od producenta, ale logika jest wszędzie podobna: najwyższa odmiana charakteryzuje się nieprzerwaną, równomiernie zabarwioną powierzchnią, podczas gdy niższe gatunki pozwalają na mocne sęki, drobne naprawy i różnice kolorystyczne. Dopasowanie gatunku do zastosowania pozwala uniknąć płacenia za perfekcję powierzchni, która będzie ukryta w szafce.
| Ocena | Opis powierzchni | Odpowiednie umiejscowienie |
|---|---|---|
| Ocena A | Czysty, jednolity kolor, bez sęków, szczelne szwy | Widoczne drzwi, fronty mebli, panele ścienne |
| Ocena B | Małe, mocne sęki, niewielkie różnice w kolorze, kilka schludnych łat | Widoczne boki korpusu, regały, witryny ekspozycyjne |
| Ocena BB | Otwarte sęki wypełnione lub łatane, umiarkowane zróżnicowanie kolorów | Powierzchnie malowane, elementy półwidoczne |
| Ocena C | Dopuszczalne są sęki, pęknięcia i łaty, zachowana jest solidność konstrukcji | Ukryte obszary, plecy, podłoża do dalszego przykrycia |
Dopasowanie oznacza sposób ułożenia oddzielnych skrzydeł forniru na panelu. Nawet jeśli gatunek jest ten sam, układ zmienia charakter wykończonej powierzchni, dlatego należy go określić, a nie pozostawić przypadkowi.
Naprzemienne liście są odwracane jak strony otwartej książki, tworząc lustrzane słoje wzdłuż złącza. Tworzy symetryczny, formalny wygląd, który pasuje do stołów w salach konferencyjnych i drzwi wejściowych.
Liście układa się obok siebie w kolejności cięcia, bez odwracania. Słoje powtarzają się w tym samym kierunku, co daje spokojny, spójny pasek na dużych powierzchniach ścian.
Liście z różnych części kłody łączy się bez względu na kolejność. Rezultatem jest żywy, rustykalny wygląd, który pasuje do nieformalnych mebli i swobodnych wnętrz handlowych.
Liście są utrzymywane w porządku cięcia na wielu panelach, dzięki czemu sąsiednie panele zachowują ten sam przepływ ziaren. Jest to preferowane podejście w przypadku długich serii okładzin ściennych i pasujących drzwi szafek w jednym pomieszczeniu.
Rdzeń określa, jak panel zachowuje się pod obciążeniem, jak trzyma śrubę i jak wygląda wzdłuż krawędzi. Każdy, kto interesuje się drewnem fornirowanym, prawdziwym drewnem, powinien zapytać także o rdzeń, ponieważ fornir mówi tylko połowę historii. Ta sama twarz brzozowa może znajdować się na bardzo różnych podłożach, a każde podłoże zmienia wydajność.
| Typ rdzenia | Siła | Waga | Wygląd krawędzi | Najlepsze dopasowanie |
|---|---|---|---|---|
| Sklejka całkowicie brzozowa | Wysoka | Średnio ciężki | Dobre, równe warstwy | Odsłonięte krawędzie, stolarka pod dużym obciążeniem |
| Sklejka brzozowa i topolowa | Średnio-wysoki | Średni | Widoczna zmiana odcienia pomiędzy warstwami | Ogólna produkcja szafek |
| Sklejka topolowa | Średni | Światło | Blady, miękki wygląd | Panele ścienne, projekty wrażliwe na wagę |
| Sklejka eukaliptusowa | Wysoka | Ciężki | Gęste, zwarte warstwy | Podłogi, zastosowania konstrukcyjne |
| Rdzeń MDF | Średni | Ciężki | Potrzebna jednolita, obszyta krawędź | Profile malowane lub frezowane |
| Rdzeń z płyty wiórowej | Niższy | Średni | Wymagana krawędź opasana | Budżetowe meble płaskie |
Rdzeń ze sklejki brzozowej to najmocniejszy wybór, gdy na panelu umieszczone zostaną zawiasy, prowadnice szuflad lub ciężkie półki. Gęste, jednolite warstwy utrzymują elementy złączne na całej grubości. Rdzeń włóknisty może wyglądać nieskazitelnie pod farbą, ale nie utrzymuje dobrze elementów złącznych przy wielokrotnym montażu i ma tendencję do pęcznienia, jeśli krawędź nie jest uszczelniona.
Klej pomiędzy warstwami jest równie ważny jak samo drewno. Słaba linia wiązania prowadzi do rozwarstwienia na krawędzi lub powstawania pęcherzy na twarzy. W panelach wewnętrznych powszechnie stosuje się spoiwa odporne na wilgoć, podczas gdy panele przeznaczone do pomieszczeń wilgotnych lub osłoniętych zastosowań na zewnątrz są prasowane za pomocą systemów klejących odpornych na wrzenie, które wytrzymują wielokrotne zwilżanie i suszenie.
Emisja formaldehydu to druga strona doboru kleju. W przypadku sklejki sprzedawanej na rynki europejskie klasa E1 ogranicza emisję komorową do 0,124 mg na metr sześcienny powietrza w badaniu EN 717-1. W przypadku sklejki z twardego drewna z rdzeniem z forniru sprzedawanej na rynki Ameryki Północnej limit CARB Phase 2 i TSCA Title VI wynosi 0,05 części na milion. Fabryki obsługujące kilka regionów często stawiają na bardziej rygorystyczne wymagania na jednej linii produkcyjnej, co upraszcza dokumentację.
Odporny na okazjonalną wilgoć, odpowiedni do szaf w sypialni, szafek w salonie i mebli biurowych, gdzie panel pozostaje suchy.
Toleruje kuchnie, łazienki i wilgotne miejsca do przechowywania. Jest typowym wyborem do szafek podumywalkowych i szafek pod zlewem.
Wytrzymuje cykle moczenia i suszenia, dlatego nadaje się na zadaszone tarasy, wnętrza łodzi i wilgotne przestrzenie komercyjne.
Drewno pęcznieje i kurczy się w miarę wchłaniania lub utraty wilgoci, i dzieje się to głównie w poprzek włókien. Deska z litej brzozy może zauważalnie zmieniać swoją szerokość między suchą zimą a wilgotnym latem. Fornirowana sklejka brzozowa zachowuje się inaczej. Dzięki temu, że warstwy ułożone są pod kątem prostym, każda warstwa ogranicza pęcznienie sąsiadujących ze sobą płyt, a przemieszczenia w płaszczyźnie płyty są niewielkie. Poniższy wykres przedstawia przybliżoną zmianę liniową na każdy 1 procent zmiany zawartości wilgoci.
Liczby stanowią przybliżone odniesienia techniczne i różnią się w zależności od gatunku, gęstości i konstrukcji panelu.
Ta stabilność jest powodem, dla którego panele na bazie sklejki cieszą się zaufaniem w przypadku dużych poszyć drzwi, długich paneli ściennych i blatów stołowych. Fornir wierzchni przyklejony do rdzenia ze sklejki charakteryzuje się tym spokojnym zachowaniem. Fornir licowy przyklejony do litego drewna by tego nie zrobił, ponieważ podłoże próbowałoby się poruszyć, podczas gdy cienki liść pozostawałby zablokowany na miejscu, a powierzchnia w końcu pękłaby.
Pytanie czym różni się sklejka od forniru często rodzi drugie pytanie: na jakim podłożu powinien być ułożony fornir? Poniższe porównanie przedstawia trzy najczęstsze wybory obok siebie.
| Kryterium | Fornired plywood | Fornired MDF | Fornired particleboard |
|---|---|---|---|
| Trzymanie śruby in the edge | Silny | Uczciwe | Uczciwe to weak |
| Waga for the same thickness | Średni | Ciężki | Średni |
| Płaskość powierzchni | Bardzo dobry po szlifowaniu | Znakomicie | Dobrze |
| Reakcja na wilgoć | Umiarkowana tolerancja | Szybko pęcznieje na krawędzi | Pęcznieje i kruszy się |
| Jakość profilu CNC | Czysta, warstwowa krawędź | Gładka, jednolita krawędź | Bardziej szorstka krawędź |
| Odporność na uderzenia | Wysoka | Średni | Niższy |
| Nadaje się do odsłoniętych krawędzi | Tak, attractive layered look | Nie, needs banding | Nie, needs banding |
Każdy arkusz fornirowanej sklejki brzozowej przechodzi przez sekwencję kontrolowanych kroków. Przestrzeganie tej sekwencji pokazuje, dlaczego konsekwentna produkcja jest ważniejsza niż jakakolwiek pojedyncza linia specyfikacji. Wada wprowadzona na etapie obierania ujawni się na prasie, a źle wysuszona warstwa będzie objawiać się telegrafowaniem lub wypaczeniem kilka tygodni po montażu.
Proste kłody brzozowe o odpowiedniej średnicy sortuje się według wad i przycina na długość.
Kłody są zmiękczane pod wpływem ciepła i obracane względem ostrza w celu wytworzenia ciągłych arkuszy.
Warstwy suszy się do kontrolowanego poziomu wilgoci, aby klej łączył się równomiernie.
Warstwy są klasyfikowane według jakości wizualnej, a defekty są łatane lub usuwane.
Klej nanosi się wałkiem z odmierzoną szybkością rozprowadzania.
Warstwy są układane w stosy z naprzemiennym ziarnem i prasowane pod wpływem ciepła i ciśnienia.
Rdzeń jest kalibrowany i naklejany jest dekoracyjny fornir wierzchni.
Panele są docinane na wymiar, sprawdzane i sortowane przed pakowaniem.
Kontrola jakości w fabryce paneli opiera się na mierzalnych punktach kontrolnych. W poniższej tabeli wymieniono główne elementy kontroli i typowe zakresy tolerancji stosowane w przypadku sklejki dekoracyjnej. Dokładne limity zależą od standardu i umowy zawartej dla każdego projektu.
| Przedmiot kontroli | Typowa tolerancja lub wymaganie |
|---|---|
| Grubość po szlifowaniu | W zakresie od około plus minus 0,3 mm do 0,5 mm, w zależności od grubości nominalnej |
| Długość i szerokość po przycięciu | W zakresie około plus minus 1 mm do 2 mm |
| Prostokątność | Nie more than about 1 mm per metre of diagonal difference |
| Prostość krawędzi | Nie more than about 1 mm per metre |
| Zawartość wilgoci | 6% do 12% at packing |
| Siła wiązania | Testowane poprzez namoczenie i ścinanie próbek |
| Wady twarzy | Sprawdzono pod kątem uzgodnionej klasy, łącznie z łatami, pęknięciami i różnicami kolorystycznymi |
| Braki w rdzeniu | Nie open voids that weaken edge strength or show after routing |
Fornirowaną sklejkę brzozową można obrabiać czysto, gdy narzędzia są ostre, a ustawienia są prawidłowe. Cienka okleina wierzchnia jest słabym punktem, ponieważ tępe ostrze rozdziera włókna powierzchniowe, gdy wychodzi z cięcia. Dobre rezultaty wynikają z kilku konsekwentnych nawyków.
Do cięć piłami stołowymi i panelowymi należy używać tarczy z węglików spiekanych o drobnych zębach i dużej liczbie zębów. Więcej zębów oznacza mniejsze zgryzy i czystszą twarz.
Wyrwanie następuje w miejscu, w którym ostrze opuszcza materiał. Nóż nacinający, wkładka o zerowym prześwicie lub taśma maskująca wzdłuż linii cięcia utrzymują okleinę licową w nienaruszonym stanie.
Spiralne bity o geometrii kompresyjnej dociskają włókna czołowe i tylne w kierunku rdzenia, tworząc wyraźną krawędź po obu stronach panelu.
Krawędzie można okleić pasującą taśmą fornirową, aby uzyskać jednolity wygląd, lub pozostawić odsłonięte, przeszlifowane i uszczelnione, aby ukazać warstwowy wzór brzozy.
Podczas wiercenia pod zawiasy lub okucia wiertło z końcówką szpicową ogranicza przemieszczanie się po gładkiej powierzchni. Wstępne nawiercenie otworów prowadzących blisko krawędzi zapobiega pękaniu, a pogłębienie utrzymuje łeb śruby poniżej powierzchni czołowej. Ponieważ powierzchnia forniru jest cienka, szlifowanie powinno odbywać się delikatnie, przy użyciu drobnego piasku i bloku szlifierskiego, pracując z włóknami, a nie w poprzek.
Brzoza jest gatunkiem drobnoziarnistym, który akceptuje wiele wykończeń, chociaż ma również tendencję do wykazywania plam pod niektórymi plamami. Wczesny wybór wykończenia pomaga uzyskać spójny wygląd projektu na wszystkich panelach, drzwiach i krawędziach.
| Zakończ | Wygląd | Trwałość | Niete for birch |
|---|---|---|---|
| Bezbarwny lakier na bazie wody | Światło, natural, slightly cool tone | Dobrze for furniture and cabinets | Zachowuje blady kolor brzozy |
| Bezbarwny lakier na bazie oleju | Cieplejszy, bursztynowy ton | Bardzo dobry do blatów | Kolor pogłębia się z biegiem czasu |
| Twardy olej woskowy | Miękkie, matowe i naturalne w dotyku | Dobrze, easy to spot repair | Wysokalights the grain without a film |
| Barwiona bejca z uszczelniaczem | Ciemniejszy ton, równomierny kolor | Zależy od lakieru nawierzchniowego | Użyj odżywki wstępnej, aby zapobiec powstawaniu plam |
| Nieprzezroczysta farba | Jednolity kolor | Bardzo dobrze | Aby uzyskać gładki efekt, najpierw wypełnij ziarno |
Wytrzymałość rdzenia ze sklejki i piękno forniru z prawdziwego drewna sprawiają, że panel ten jest przydatny w szerokim zakresie ustawień. Każda aplikacja czerpie z innej części swojego charakteru.
Rdzeń pewnie utrzymuje zawiasy i prowadnice szuflad przez lata codziennego użytkowania, a uszczelniona powierzchnia czołowa jest odporna na rozpryski światła powszechnie występujące w kuchniach.
Duże panele pozostają płaskie na wysokich drzwiach, a jasna brzozowa powierzchnia pasuje zarówno do wnętrz nowoczesnych, jak i skandynawskich.
Fornir o dopasowanej kolejności tworzy ciągłe słoje na długiej ścianie, a niewielka waga arkusza o grubości 9 mm lub 12 mm sprawia, że mocowanie jest proste.
Wycinane CNC półki, cokoły i blaty zachowują swój kształt pod wielokrotnym obciążeniem, a odsłonięta krawędź staje się rozpoznawalnym detalem projektu.
Budki restauracyjne, fronty barów i recepcje cieszą się ciepłym, naturalnym wyglądem i wykończeniami odpornymi na ciągłe czyszczenie.
Gęsty, jednolity rdzeń jest odporny na niepożądane wibracje panelu, dlatego sklejka brzozowa jest od dawna wybieranym materiałem na obudowy głośników.
Fornir to sposób na efektywniejsze wykorzystanie drewna. Pojedynczą kłodę można pokroić na setki liści, co oznacza, że rzadkie lub bardzo figuralne gatunki mogą pokryć znacznie większą powierzchnię niż w przypadku litych desek. Materiał jest prawdziwy, a jakość wizualna może przewyższać zwykłe solidne deski.
Istnieją gatunki konstrukcyjne, ale sklejka do szafek jest wykonana ze starannie dobranych warstw, z wąskimi tolerancjami i szlifowanymi powierzchniami. Sklejka brzozowa to wyrafinowany materiał stosowany w projektowaniu mebli na całym świecie.
Grubsza warstwa wierzchnia pozwala na częstsze szlifowanie i odnawianie, ale jest również droższa i może być trudniejsza do klejenia na płasko. W przypadku większości paneli wewnętrznych powierzchnia o grubości 0,5 mm lub mniejszej sprawdza się dobrze, gdy rdzeń jest stabilny, a linia klejenia jest solidna.
Powierzchnię fornirowaną można delikatnie przeszlifować i ponownie pomalować kilka razy. Kluczem jest powściągliwość. Drobne materiały ścierne i lekki nacisk odświeżają wykończenie bez przecinania cienkiego liścia.
Powierzchnie z prawdziwego drewna nagradzają delikatną pielęgnację. Wilgotna, miękka ściereczka usuwa codzienny kurz i odciski palców, a łagodny roztwór mydła radzi sobie z uporczywymi plamami. Należy unikać agresywnych rozpuszczalników, podkładek ściernych i nadmiernej ilości wody, ponieważ mogą one zmatowić wykończenie lub unieść cienki liść na nieuszczelnionych krawędziach.
Światło zmienia kolor z biegiem czasu. Brzoza ma tendencję do lekkiego ocieplania się w stronę miodu, a ciemniejsze gatunki, takie jak orzech, mogą rozjaśniać się pod wpływem silnego światła słonecznego. Umieszczanie paneli z dala od długich okresów bezpośredniego nasłonecznienia i od czasu do czasu obracanie luźnych elementów pomaga w równomiernym starzeniu się powierzchni. W przypadku wykończeń olejowoskowych, lekka warstwa odświeżająca co rok lub dwa przywraca połysk bez konieczności zdzierania powierzchni.
Panele są ciężkie, płaskie i wrażliwe na uszkodzenia krawędzi, dlatego opakowanie jest częścią produktu. Arkusze układane są na paletach z płytami ochronnymi na górze i na dole, a następnie spinane taśmami stalowymi lub poliestrowymi. Narożniki chronią krawędzie, a folia stanowiąca barierę dla wilgoci chroni przed wilgocią podczas transportu oceanicznego. Każde opakowanie zawiera etykiety wskazujące gatunek, klasę, grubość, rozmiar i ilość, co umożliwia szybką kontrolę w miejscu przeznaczenia.
| Przedmiot do pakowania | Standardowa praktyka |
|---|---|
| Podstawa paletowa | Paleta z litego drewna lub sklejki dopasowana do arkusza |
| Pokrywy górne i dolne | Sklejka or hardboard sheets to protect faces |
| Wiązanie | Taśmy stalowe lub poliestrowe z zabezpieczeniem krawędzi |
| Ochrona przed wilgocią | Folia plastikowa i, w razie potrzeby, warstwa środka osuszającego |
| Ładunek kontenera 20-stopowego | Około 20 do 22 metrów sześciennych paneli na paletach |
| Ładunek w postaci dużej kostki o długości 40 stóp | Około 50 do 56 metrów sześciennych paneli na paletach |
| Etykietowanie | Gatunek, gatunek, wielkość, grubość, ilość, numer partii |
Ładowanie danych liczbowych stanowi odniesienie do planowania. Rzeczywiste ilości zależą od rozmiaru arkusza, grubości, wysokości palety i limitu wagi kontenera, dlatego plan załadunku jest potwierdzany przed rozpoczęciem produkcji.
Fabryka, która pod jednym dachem kontroluje obieranie, prasowanie i laminowanie, jest w stanie dostosować panel do potrzeb konkretnego projektu. Poniższa lista przedstawia parametry, które zazwyczaj można ustawić na początku projektu.
Brzoza, dąb, orzech, jesion, klon, buk i inne gatunki, wybrane ze względu na kolor i rysunek słojów.
Standardowe arkusze lub panele przycięte na wymiar w celu zmniejszenia ilości odpadów na miejscu.
Od 3 mm do 40 mm, z dopasowaną liczbą warstw zapewniającą zrównoważoną wytrzymałość.
Przeszlifowane surowe powierzchnie, wstępnie uszczelnione powierzchnie lub całkowicie wstępnie wykończone przezroczystą powłoką.
Dopasowany gatunek powierzchni czołowej, niższy stopień wyważenia lub inny gatunek w celu kontroli kosztów.
Surowe, uszczelnione, malowane lub oklejone pasującą taśmą fornirową.
Spoiwa wewnętrzne, odporne na wilgoć lub gotowanie, prasowane do klasy emisji wymaganej przez rynek docelowy.
Zestawy do cięcia, rowkowania, wiercenia i etykietowania CNC dla szybszego montażu.
Przejrzysta specyfikacja przyspiesza pobieranie próbek i pozwala uniknąć późniejszych nieporozumień. Poniższa tabela zawiera listę punktów wymaganych przez zespół techniczny, aby przygotować dokładną ofertę.
| Pozycja do potwierdzenia | Dlaczego to ma znaczenie |
|---|---|
| Przeznaczenie i lokalizacja | Określa rodzaj kleju, rdzeń i system wykończenia |
| Gatunki twarzy and cutting method | Ustawia wygląd i podejście dopasowujące |
| Oceny twarzy i pleców | Kontroluje czystość widocznych i ukrytych powierzchni |
| Grubość and sheet size | Określa liczbę warstw, wagę i wydajność cięcia |
| Klasa emisji | Zapewnia, że panel spełnia zasady rynku docelowego |
| Zakończ requirement | Decyduje o tym, czy panele są wysyłane w stanie surowym, zapieczętowanym czy wstępnie wykończonym |
| Ilość i harmonogram dostaw | Umożliwia planowanie produkcji i załadunek kontenerów |
| Rysunki części obrabianych | Umożliwia dokładne programowanie CNC i zagnieżdżanie |
Sklejka to pełny panel wykonany z kilku sklejonych warstw drewna, a fornir to jedna cienka warstwa drewna używana na powierzchnię. Sklejka zapewnia wytrzymałość, a fornir zapewnia wygląd.
Tak. Warstwa forniru wycinana jest bezpośrednio z kłody, dzięki czemu zawiera prawdziwe włókna drzewne i naturalne usłojenie. W przypadku rdzenia ze sklejki cała płyta składa się z warstw drewna połączonych klejem.
Tak. Rdzeń wykonany w całości z brzozy o grubości 18 mm niezawodnie utrzymuje zawiasy, prowadnice i wsporniki półek, a także zachowuje swój kształt w przypadku szerokich paneli. Rozstawy półek od 600 mm do 800 mm są powszechną praktyką projektową w przypadku załadowanych regałów o tej grubości.
Można to zrobić, pod warunkiem, że linia kleju jest odporna na wilgoć, wszystkie krawędzie są uszczelnione, a powierzchnia wierzchnia posiada wodoodporne wykończenie. Panele nie powinny stać w stojącej wodzie.
Grubość forniru dekoracyjnego płasko skrawanego wynosi zazwyczaj od 0,3 mm do 0,6 mm. Obrotowo wycinane licówki brzozowe mogą być nieco grubsze, w zależności od linii produkcyjnej.
Tak, z ostrożnością. Używaj drobnego materiału ściernego, lekkiego nacisku i bloku szlifierskiego. Szlifowanie cienkiej powierzchni odsłania warstwę rdzeniową i nie można jej naprawić w sposób niewidoczny.
Sklejka nadaje się do odsłoniętych krawędzi, wielokrotnego montażu i większych obciążeń. MDF pasuje do malowanych, frezowanych lub bardzo płaskich powierzchni, na których krawędź będzie opasana. Wybór zależy od tego, w jaki sposób dana część będzie używana.
Gatunki twarzy, grade, thickness, sheet size, emission class and the intended application are the main points. With those details, the technical team can prepare a sample set and a data sheet that matches the project.
Udostępnij gatunek powierzchni, grubość, rozmiar arkusza i zastosowanie, a zespół fabryczny przygotuje pasujące próbki, referencje gatunków i szczegóły specyfikacji dla Twojego projektu.
powiązane produkty
Copyright © Tianma Lvjian (Nantong) Wooden Structure Technology Co., Ltd. Rights Reserved.